



ブロー成形、加工で発生する様々な歩留まりの種類
2026.10.01
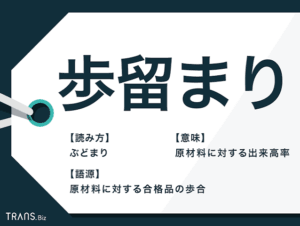
製造業ではよく**「歩留まり(ぶどまり)」という言葉が使われます。
一般的には、投入した材料や生産した数量に対して、どれだけ良品として完成したかを表す割合のことです。
例えば100個の製品を作って95個が良品なら、製品の歩留まりは95%ということになります。
しかし、ブロー成形の現場で考える「歩留まり」は、単純に良品と不良品の割合だけではありません。
材料を製品にするまでの歩留まり、成形工程での歩留まり、さらにカットや穴あけなど後加工での歩留まりなど、実は様々な歩留まりがあります。
今回は、ブロー成形から後加工までの工程で発生する「様々な歩留まり」についてご紹介します。
① 材料の歩留まり
まず考えたいのが投入した原材料のうち、どれだけが最終的な製品として残るかという材料の歩留まりです。
ブロー成形では、投入した樹脂のすべてが製品になるわけではありません。
製品を成形するためには、製品本体以外にも
– 上下のピンチオフ部分
– 袋部分
– バリ
– 成形上必要となる余分な部分
などが発生します。
例えば1kgの樹脂を使用しても、完成した製品重量がそのまま1kgになるわけではありません。
そのため、製品として必要な肉厚を確保しながら、できるだけ余分な材料を少なくすることが材料歩留まりの向上につながります。
② パリソンの歩留まり
ブロー成形特有の考え方として重要なのが、「パリソンの使い方」です。
ブロー成形では、成形機から押し出された筒状の樹脂「パリソン」を金型で挟み、内部に空気を吹き込んで製品を作ります。
パリソンが必要以上に長かったり厚かったりすれば、成形自体はできても余分な材料が増えてしまいます。
反対に材料を減らしすぎれば、
– 肉厚不足
– 薄肉部分の発生
– 強度不足
– 成形不良
につながる可能性があります。
そこで重要になるのが「パリソンコントロール」です。
製品の形状に合わせてパリソンの厚みを適切に調整することで、必要な場所には肉厚を持たせ、必要以上に厚くなる部分を抑えることができます。
つまり、パリソンコントロールは品質を安定させるだけでなく、「材料歩留まりを改善するための技術」でもあります。
③ 成形工程の歩留まり
次は、成形した製品のうち何個が良品になるかという、一般的にイメージされやすい歩留まりです。
ブロー成形では
– 樹脂温度
– ブロー圧力
– 冷却時間
– 金型温度
– パリソンの状態
– 材料の状態
– 成形機や周辺設備の状態
など、様々な条件が製品品質に関係します。
これらの条件が安定していれば、連続して良品を生産することができます。
一方、条件が変化すると外観や寸法、肉厚などにばらつきが発生することがあります。
そのため成形歩留まりを高めるには、単に不良品を検査で取り除くのではなく、「不良品が発生しにくい成形状態を維持すること」が重要です。
④ 立ち上げ時の歩留まり
意外と見落とされやすいのが、「成形機を立ち上げたときの歩留まり」です。
ブロー成形機は、スイッチを入れた直後からすぐに安定した製品が作れるとは限りません。
シリンダーやダイの温度、油温、金型温度などが安定し、材料の押出状態が整うまでには時間が必要になる場合があります。
また、材料や色を変更した場合には、成形機内部に残っている前の材料や色を排出する必要もあります。
量産中の歩留まりが良くても、立ち上げのたびに大量の材料を使用してしまえば、全体としての材料効率は低下します。
そのため、早く安定した成形状態へ持っていくかも、製造現場では重要なポイントになります。
⑤ 色替え・材料替えの歩留まり
ブロー成形では、同じ成形機で違う色や違う材料を使用することがあります。
このとき問題になるのが、成形機内部に残っている材料です。
例えば濃い色から薄い色へ変更する場合、前の色がわずかに残っているだけでも製品の色に影響することがあります。
そのため、材料を流して内部を置き換えながら、新しい色が安定するまで確認していきます。
この切り替え時に使用する材料も、製品全体から見れば歩留まりに関係します。
そこで生産する順番を工夫し
薄い色 → 濃い色
など、できるだけ切り替えロスを少なくすることも材料を有効に使うための方法の一つです。
⑥ 袋カットの歩留まり
ブロー成形後に行う後加工にも歩留まりがあります。
その代表例が「袋カット」です。
成形時に必要だった袋部分を決められた位置で切断しますが、カット位置がずれてしまえば、せっかく正常に成形できた製品でも不良品になってしまうことがあります。
特に軟質塩ビやエラストマーのような柔らかい製品では、加工時に製品そのものが変形するため、安定した位置で切断するための工夫が必要です。
そこで重要になるのが、製品を正しい位置に保持する「治具」です。
成形だけでなく後加工まで安定させて、初めて製品全体として高い歩留まりを実現できます。
⑦ 穴あけ・リーマー加工の歩留まり
穴あけやリーマー加工でも同じです。
成形品が正常にできていても
– 穴位置がずれる
– 穴径が規格から外れる
– 加工時に製品が変形する
– 加工面を傷つける
といったことが起これば、完成品にはなりません。
特にブロー成形品は中空構造であり、軟質材料では加工時に変形しやすいため、製品の固定方法や加工方法が重要になります。
専用の治具を使用して製品を正しい位置に固定し、安定して加工できるようにすることが、後加工の歩留まり向上につながります。
⑧ 最終的には「工程全体の歩留まり」が重要
ここまで見てきたように、ブロー成形品には様々な歩留まりがあります。
例えば
原材料
↓
パリソン押出
↓
ブロー成形
↓
袋カット
↓
穴あけ
↓
リーマー加工
↓
仕上げ・検査
↓
完成品
という製品があったとします。
成形工程だけが99%の歩留まりだったとしても、後工程で不良が多く発生すれば、製品全体としての歩留まりは低くなってしまいます。
反対に、一つ一つの工程で発生する小さなロスを減らしていけば、最終的な歩留まりは改善していきます。
そのため製造現場では、単純に「成形不良が何個あったか」だけを見るのではなく、どの工程で、どのようなロスが発生しているのかを見ることが大切です。
歩留まり改善は「材料を減らせばいい」わけではない
歩留まりを良くすると聞くと、単純に使用する材料を減らせばよいと思われるかもしれません。
しかし、必要な肉厚まで薄くしてしまえば製品強度や品質に影響します。
加工時間を短縮しすぎても、加工精度が低下する可能性があります。
大切なのは、「必要な品質を確保したうえで、不要なロスを減らすこと」です。
ブロー成形では材料、成形条件、パリソンコントロール、金型、後加工、治具などを総合的に考えることが、歩留まり改善につながります。
まとめ
一口に「歩留まり」といっても、ブロー成形の現場には様々な歩留まりがあります。
材料の歩留まり、パリソンの使い方、成形時の良品率、立ち上げや色替えで発生するロス、そして袋カット・穴あけ・リーマーなどの後加工。
完成品になるまでのすべての工程が歩留まりに関係しています。
だからこそ、歩留まりを良くするためには一つの工程だけを見るのではなく、製品が完成するまでの流れ全体を見ることが重要です。
北海化成工業では、ブロー成形だけでなく、袋カットや穴あけ、リーマー加工などの後加工も含め、それぞれの工程を工夫しながら安定した製品づくりに取り組んでいます。
材料選定や製品形状、ブロー成形後の加工方法などでお困りのことがございましたら、お気軽にご相談ください。