



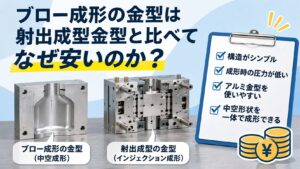
ブロー成形金型は射出成形金型と比べてなぜ安いのか
2026.11.17
プラスチック製品を製造する際に、初期費用として大きな割合を占めるものの一つが「金型」です。
プラスチックの成形方法にはさまざまな種類がありますが、代表的なものにブロー成形(中空成形)と射出成形(インジェクション成形)があります。
この二つの成形方法では、製品の作り方だけでなく、使用する金型の構造や製作費用にも違いがあります。
一般的に、同程度の大きさの製品で比較した場合、ブロー成形用の金型は射出成形用の金型よりも安価に製作できるケースがあります。
では、なぜそのような違いが生まれるのでしょうか?
今回は、当社が得意とするダイレクトブロー成形を中心に、その理由をご紹介します。
① 金型の構造が比較的シンプル
ブロー成形と射出成形では、そもそも製品を作る仕組みが異なります。
ブロー成形では、加熱して柔らかくした樹脂を筒状の「パリソン」として押し出し、金型で挟んだ後、内部に空気を吹き込んで製品を成形します。
一方、射出成形では溶かした樹脂を金型内部の空間に高い圧力で流し込み、冷却して製品を成形します。
射出成形用の金型には、製品の形状を作る部分に加えて
– 樹脂を流すスプルーやランナー
– 樹脂の入口となるゲート
– 製品を押し出すエジェクターピン
– 必要に応じたスライド機構や中子
などが設けられます。
これに対して、一般的なダイレクトブロー成形用の金型は、左右に分かれた金型でパリソンを挟み込み、空気によって製品形状を作る構造です。
もちろんブロー成形にも冷却水路やエアーの吹き込み部分、ピンチオフ部などが必要ですが、**製品形状によっては射出成形よりも金型構造をシンプルにできる**ことが、製作費用を抑えられる理由の一つです。
② 金型にかかる圧力が違う
金型の製作費用に関係する大きな要素が、成形時に金型へかかる圧力です。
射出成形では、溶融した樹脂を金型内部に高圧で充填します。
そのため金型には、高い樹脂圧力に耐えられる強度や剛性が求められます。
一方、ダイレクトブロー成形では、金型内のパリソンに圧縮空気を吹き込み、樹脂を金型の内面へ押し付けて成形します。
このときのブロー圧力は、一般的な射出成形の樹脂充填圧力と比べて低くなります。
そのため、製品形状や生産条件によっては、射出成形ほど高い圧力に耐える金型構造を必要としません。
必要な強度や剛性の違いが、金型の材料選定や構造、製作費用にも影響する**のです。
ただし、ブロー成形でも金型の締付力やピンチオフ部の強度は重要であり、十分な設計が必要です。
③ アルミ製の金型を採用しやすい
射出成形用の金型では、高い圧力への対応や耐摩耗性、長期間の量産を考慮して、鋼材を使用することが一般的です。
一方、ブロー成形では製品や生産数量によって、アルミニウム製の金型を採用することがあります。
アルミニウムには
– 鋼材と比べて加工しやすい
– 熱伝導性が高い
– 軽量で取り扱いやすい
– 金型の加工時間を短縮できる場合がある
といった特徴があります。
特に金型を削り出す工程では、材料の加工性が製作時間や費用に影響します。
そのため、アルミ製金型を採用できることは、ブロー成形の初期費用を抑えるうえで大きなメリットになる場合があります。
ただし、アルミ製金型がすべての製品に適しているわけではありません。
生産数量や使用材料、製品形状によっては、ブロー成形でも鋼材を使用したり、摩耗しやすい部分に鋼材を組み合わせたりすることがあります。
④ 中空形状を比較的シンプルな金型で作れる
ブロー成形の大きな特徴は、中空形状の製品を一体で成形できることです。
例えば
– ホースや配管の接続部品
– ダクト
– タンク
– 蛇腹形状の部品
– 柔軟性のある中空製品
などです。
これらの製品を射出成形で製造しようとすると、形状によっては複雑な中子やスライド機構が必要になったり、複数の部品に分けて成形した後に接合したりする必要があります。
一方、ブロー成形では、パリソンを空気で膨らませるという仕組みを利用して、中空形状を一体で作ることができます。
そのため、中空構造を持つ製品では、ブロー成形を採用することで金型構造を簡略化できる場合があります。
これは金型費用だけでなく、製品の製造工程を考えるうえでも大きなメリットです。
⑤ 金型製作に必要な加工工程が少なくなる場合がある
射出成形用の金型では、製品形状によって複雑な内部構造や高精度な部品の組み合わせが必要になります。
例えば、エジェクターピンの配置やスライド機構の製作、樹脂流路の加工などです。
こうした構造が増えるほど、金型部品の加工や組み立て、調整に時間がかかります。
一方、比較的シンプルなブロー成形用金型では、製品の外形を作るキャビティ加工を中心に製作できる場合があります。
部品点数や加工工程を抑えられれば、金型の製作時間を短縮でき、結果として金型費用の削減につながります。
ただし、複雑な形状や高い寸法精度が必要な製品では、ブロー成形用金型でも高度な加工技術が必要になります。
ブロー成形と射出成形の金型の違い
ここまでの内容を簡単に比較してみましょう。
| 比較項目 | ブロー成形 | 射出成形 |
| 成形方法 | パリソンを空気で膨らませる | 溶融樹脂を高圧で充填する |
| 金型構造 | 比較的シンプルにできる場合がある | 樹脂流路や製品取出機構などが必要 |
| 成形時の圧力 | 比較的低い | 高い |
| 金型材質 | アルミ・鋼材など | 鋼材が一般的 |
| 中空製品 | 一体成形が得意 | 形状によって複雑な構造が必要 |
| 金型費用 | 比較的抑えられる場合がある | 複雑な金型では高額になりやすい |
※一般的なダイレクトブロー成形と射出成形の比較です。実際の金型構造や費用は、製品形状・寸法精度・生産数量などによって異なります。
金型が安いからといって、必ず製品単価も安いわけではない
ここで注意したいのが、金型費用と製品単価は別のものだということです。
ブロー成形では金型費用を抑えられる場合がありますが、製品によっては袋カットや穴あけ、リーマー加工などの後加工が必要になります。
また、成形時に発生するバリや袋部分など、製品本体以外に使用する材料も考慮しなければなりません。
一方、射出成形では金型費用が高くなっても、複雑な形状を高精度で成形できたり、後加工を少なくできたりする場合があります。
そのため、製品の製造方法を検討する際には、
金型費用 + 材料費 + 成形費 + 後加工費
というように、製品が完成するまでの総合的な費用で比較することが重要です。
少量生産や新製品開発では金型費用が重要
金型費用は、製品の生産数量によって1個当たりの負担が変わります。
例えば、金型費用が100万円の場合、
– 1,000個生産すれば、1個当たり1,000円
– 10,000個生産すれば、1個当たり100円
– 100,000個生産すれば、1個当たり10円
となります。
※金型費用のみを生産数量で割った単純計算です。
このように、生産数量が少ないほど金型費用の負担は大きくなります。
そのため、比較的安価な金型を採用できるブロー成形は、製品形状が適していれば、少量生産や新製品開発においても有力な選択肢になります。
特に中空形状の製品を検討している場合には、射出成形だけでなく、ブロー成形という方法も比較してみる価値があります。
まとめ
ブロー成形の金型が射出成形の金型と比べて安価になることがある理由には、主に次のようなものがあります。
1. 金型の構造を比較的シンプルにできる
2. 成形時に金型へかかる圧力が比較的低い
3. アルミ製金型を採用できる場合がある
4. 中空形状を一体で成形できる
5. 金型の部品点数や加工工程を減らせる場合がある
もちろん、すべての製品でブロー成形の方が安くなるわけではありません。
しかし、製品の形状や用途がブロー成形に適していれば、金型費用を抑えながら製品を製造できる可能性があります。
製品に適した成形方法を選ぶことが、初期費用と製造コストの両方を抑えるための重要なポイントです。
北海化成工業では、軟質塩ビやエラストマーなどの柔らかい材料をはじめ、さまざまな樹脂を使用したダイレクトブロー成形に取り組んでいます。
「射出成形で検討しているけれど、ブロー成形でも作れるだろうか?」
「中空形状の製品を、できるだけ初期費用を抑えて製造したい」
このようなご相談がございましたら、ぜひお気軽にお問い合わせください。